 EN

Quali colli di bottiglia di lavorazione incontreranno i produttori di cavi utilizzando filo solido CCAM ultra-sottile?
Ultra-sottile Cavo CCAM monofiliare può risultare interessante quando un progetto di cavo richiede un conduttore più leggero pur mantenendo una superficie rivestita in rame. Tuttavia, la stessa costruzione che determina tale compromesso restringe la finestra di processo al diminuire del diametro. Per un ingegnere addetto ai processi cavi, la domanda non è semplicemente se Cavo CCAM monofiliare rispetta un diametro nominale o un valore obiettivo di resistenza. La domanda è se le fasi di payoff, trafilatura, isolamento, avvolgimento e terminazione possono tutte essere eseguite senza trasformare l’interfaccia alluminio-magnesio rivestita in rame nel punto debole.
Il punto di partenza più utile consiste nel considerare il filo molto sottile Cavo CCAM monofiliare come un progetto di controllo di processo piuttosto che come una semplice sostituzione di materia prima. Piccole variazioni di tensione, stato della filiera, storia termica o manipolazione del rocchetto possono manifestarsi come rotture, dimensioni instabili, danni superficiali o resa irregolare a valle.
Perché le dimensioni ultra-sottili amplificano il problema
CCAM è un conduttore bimetallico: uno strato di rame è legato metallurgicamente intorno a un’anima di lega alluminio-magnesio. A diametro maggiore, una linea può tollerare lievi variazioni di tensione o di condizione superficiale. Con fili ultra-sottili Cavo CCAM monofiliare , la riserva di sezione trasversale è minore e c’è meno margine affinché un difetto isolato rimanga innocuo. Un’incisione, una zona localmente indurita per deformazione a freddo o una riduzione irregolare possono influenzare rapidamente l’operazione successiva.
Ciò non significa che ogni filo fine sarà necessariamente problematico. Significa che la qualifica dovrebbe includere la costruzione effettiva del cavo, il percorso dell’attrezzatura e la velocità operativa. Studi pubblicati sul filo di alluminio rivestito di rame trafilato in più stadi hanno esaminato sia alte riduzioni totali di sezione sia il ricottura, un utile promemoria del fatto che la sequenza di riduzione e la storia termica sono fondamentali per i conduttori rivestiti. Tali risultati dovrebbero guidare una prova in stabilimento, non sostituirla.
1. La tensione di svolgimento e la gestione della bobina diventano controlli di primo ordine
Il primo collo di bottiglia si verifica spesso prima che il conduttore raggiunga una filiera o un estrusore. Ultra-sottile Cavo CCAM monofiliare ha una tolleranza limitata per accelerazioni improvvise del payoff, avvolgimenti stretti, strati incrociati o una flangia del rocchetto che sfrega il filo. Una linea può apparire stabile a bassa velocità e poi generare rotture intermittenti quando la velocità cambia o viene introdotto un nuovo lotto di rocchetti.
Impostare una finestra di tensione controllata, anziché fare affidamento su un valore fisso del freno. Verificare congiuntamente la qualità dell’avvolgimento sul rocchetto, il gioco della flangia, l’allineamento delle guide e la risposta del dispositivo a leva oscillante (dancer). Quando si verificano rotture, conservare i capi rotti e registrare lo stato della linea; ripetere una prova senza preservare tale evidenza trasforma di solito un problema correggibile di manipolazione in un vago reclamo sul materiale.
2. La trafilatura e la calibratura possono danneggiare l’interfaccia rivestita
Per i produttori che ancora riducono il diametro in proprio, la progettazione del programma di filiere costituisce un collo di bottiglia centrale. Una riduzione eccessiva per passaggio, una geometria usurata delle filiere, una lubrificazione insufficiente o un tiro instabile possono concentrare la deformazione in un filo molto sottile Cavo CCAM monofiliare il rivestimento in rame e il nucleo in alluminio-magnesio non rispondono necessariamente in modo identico alla deformazione. Per questo motivo, un programma valido per un conduttore omogeneo in rame non va dato per scontato che sia applicabile senza modifiche.
Utilizzare prove progressive per confrontare la distribuzione della riduzione, lo stato delle filiere, la pulizia del lubrificante e la tensione della linea. Ispezionare la qualità della superficie e il diametro finale dopo ogni modifica significativa. Se un processo richiede ricottura, verificarlo specificamente in relazione al conduttore e alla sequenza di isolamento: il sollievo termico potrebbe risolvere un problema, mentre un ciclo temperatura-tempo inadeguato potrebbe aggravarne un altro. L’obiettivo pratico è ottenere una finestra di processo stabile, non la riduzione più aggressiva teoricamente possibile.
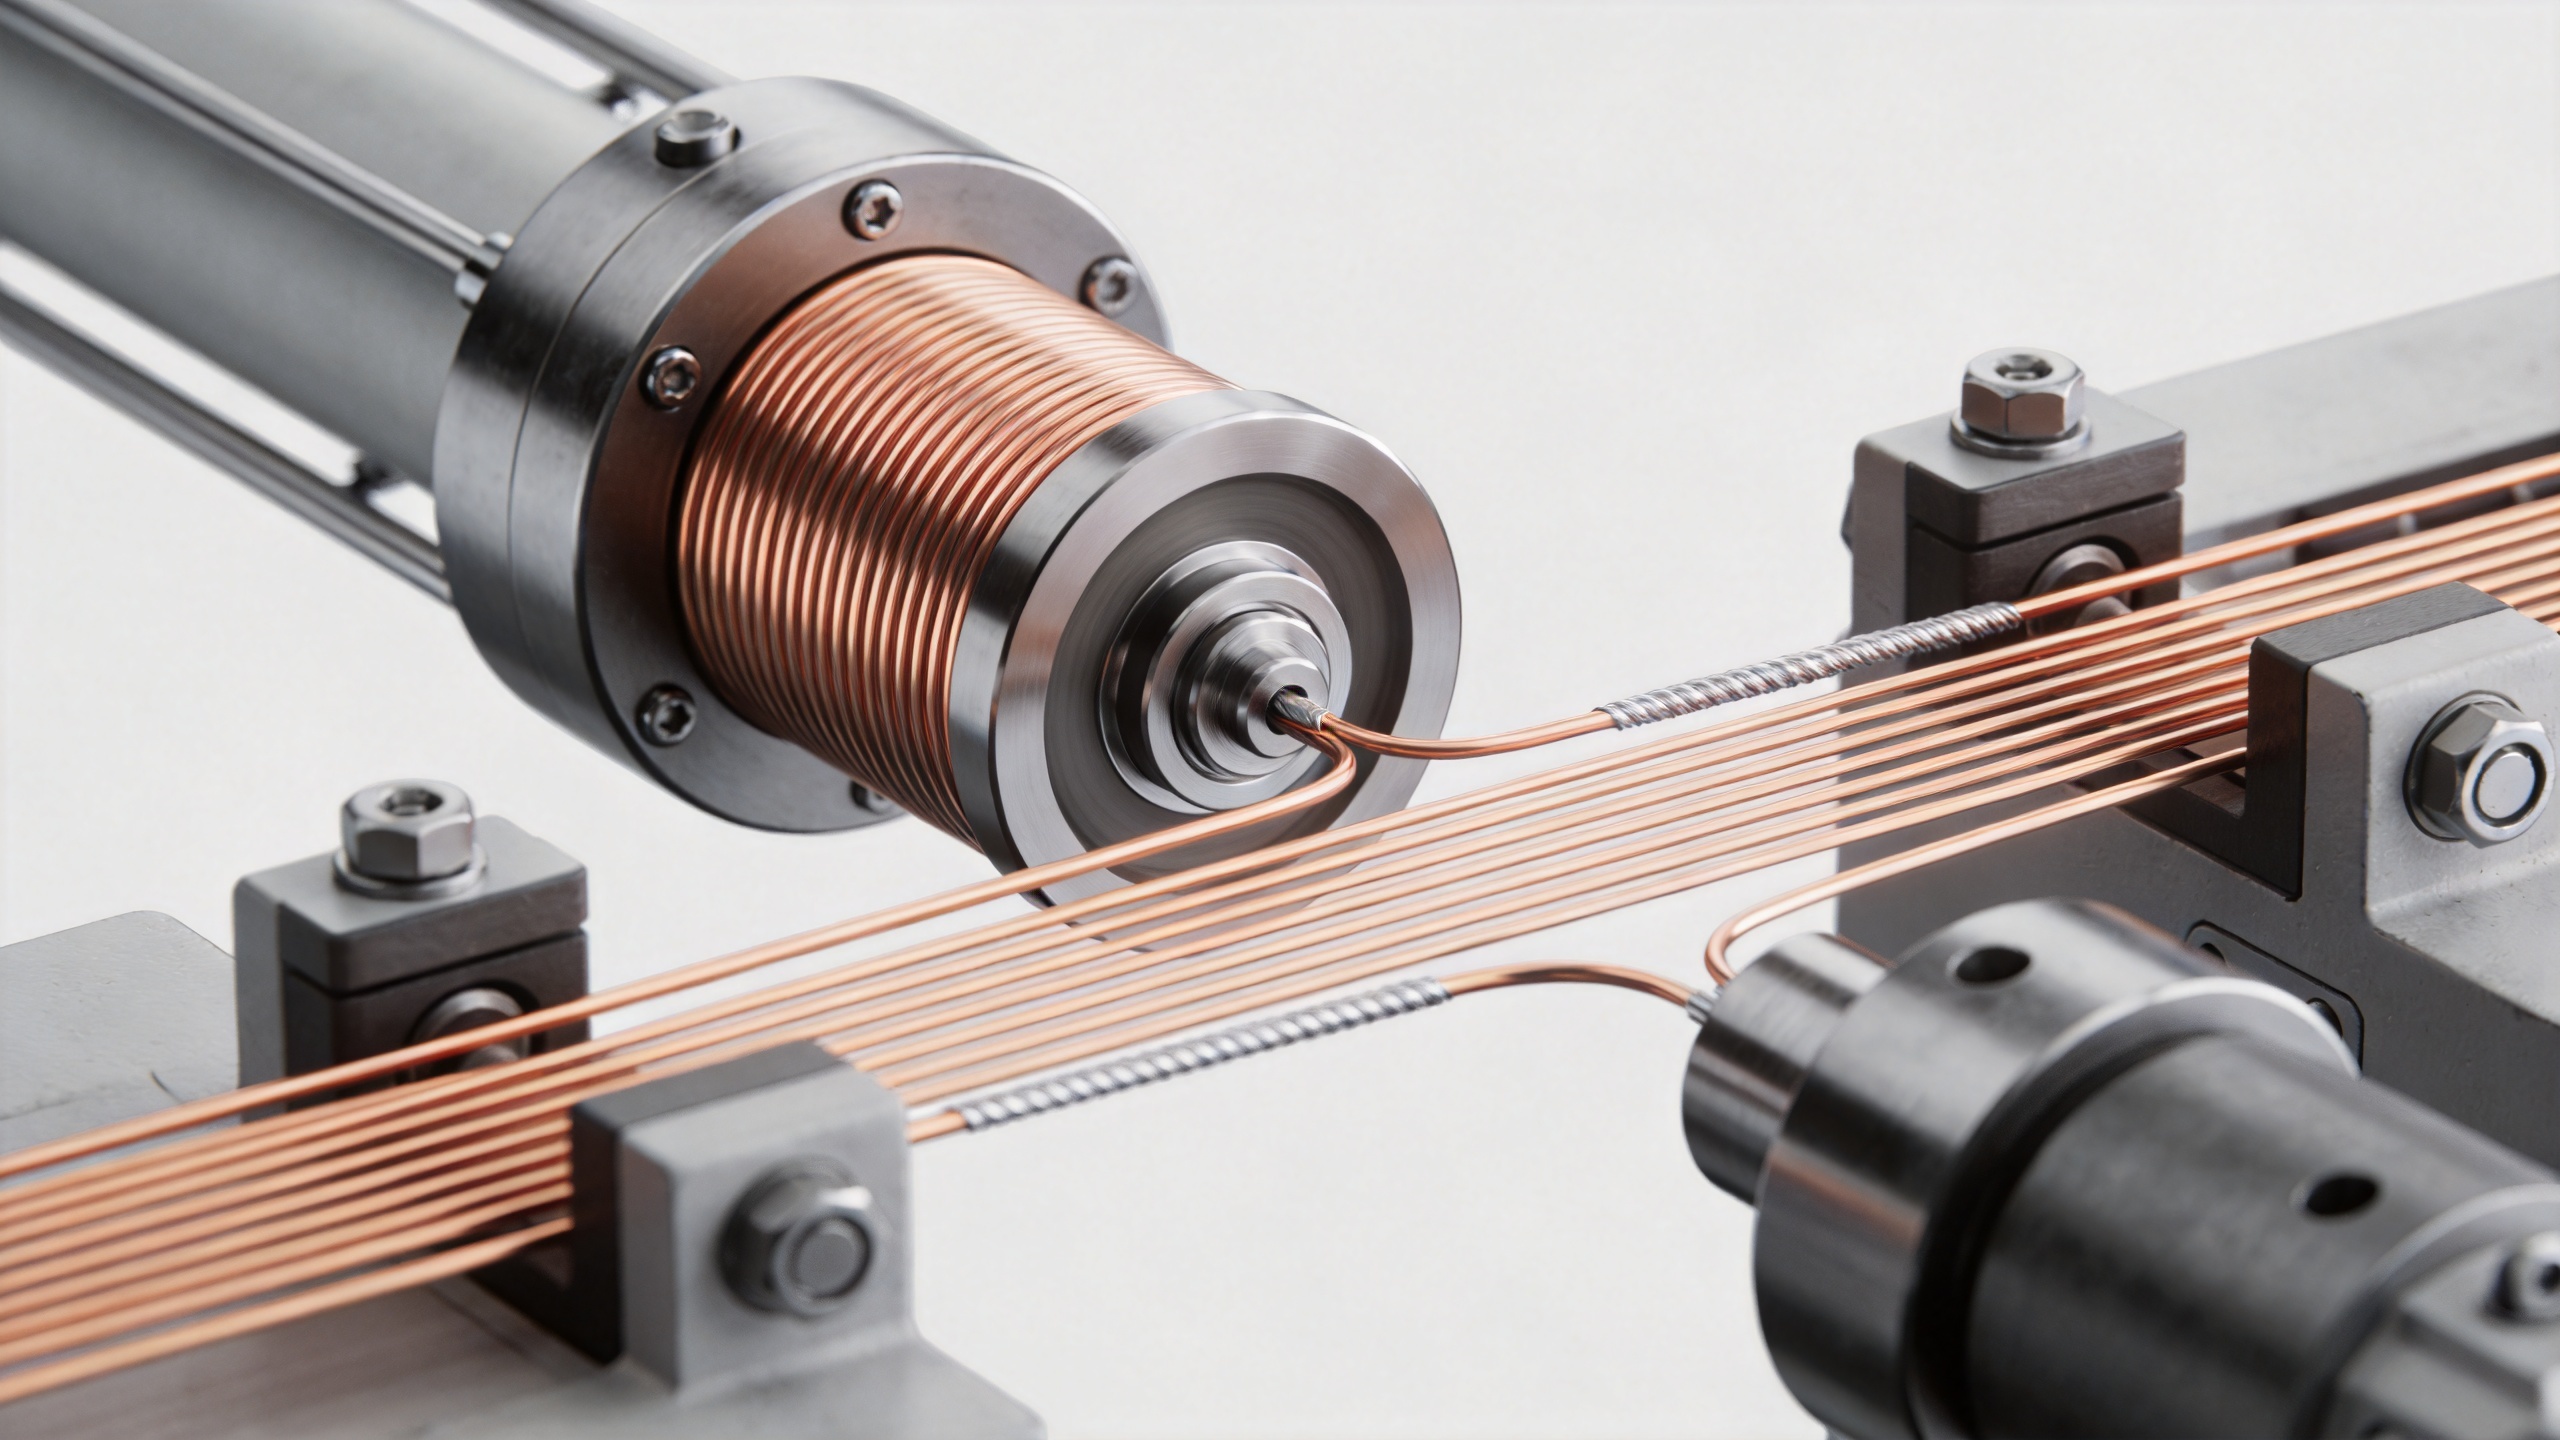
3. L’integrità della superficie è più difficile da preservare e più difficile da diagnosticare
A fine gauge, graffiature, spalmature di rame, residui e modifiche superficiali legate all’ossidazione diventano più rilevanti perché possono influenzare il contatto elettrico, l’adesione del rivestimento o la resistenza alla rottura. Un difetto individuato dopo l’applicazione dell’isolamento può risultare costoso da risalire alla sua origine.
Strutturare i controlli in entrata e in processo intorno alle condizioni rilevanti per la linea: coerenza del diametro, stato superficiale visibile, comportamento dell’avvolgimento e resistenza campione secondo la specifica prodotto applicabile. Qualora si osservi un pattern di guasto persistente, confrontare campioni provenienti dalla stessa posizione sul rocchetto e dallo stesso turno, anziché mediare una popolazione eterogenea. Ciò è particolarmente rilevante durante la valutazione di filo sottile ccaa o di un’altra descrizione simile di conduttore rivestito; termini e dettagli costruttivi devono essere confermati prima di trasferire i limiti di processo tra materiali diversi.
4. Le impostazioni per l’isolamento e l’estrusione presentano una finestra operativa più ristretta
Un filo ultra-sottile Cavo CCAM monofiliare può risultare più sensibile all'attrito delle guide, alla pressione di fusione, al centraggio e alla tensione di avvolgimento durante l'isolamento. Una linea per cavi potrebbe presentare un isolamento eccentrico o una deviazione del conduttore, anche quando il diametro del conduttore risulta nominale all'ispezione in ingresso. Nella pratica, il percorso del conduttore, la concentricità degli utensili e il controllo sincronizzato della velocità richiedono la stessa attenzione della ricetta dell'estrusore.
Iniziare con un profilo di messa in servizio a minor rischio: verificare il libero movimento delle guide, ridurre i cambiamenti di direzione evitabili e stabilire una rampa di velocità che non provochi shock sul conduttore. Misurare la concentricità e la continuità a intervalli pianificati. Se il rendimento diminuisce, distinguere prima i sintomi meccanici da quelli termici prima di modificare contemporaneamente diverse impostazioni.
5. Le operazioni di trefolatura, terminazione e connessione possono rivelare danni latenti
Anche se l'isolamento procede correttamente, le fasi successive di lavorazione potrebbero evidenziare una condizione critica Cavo CCAM monofiliare lotto o configurazione. Lo stress torsionale, il raggio di curvatura, gli utensili per lo sbrinamento, la forza di crimpatura, l’esposizione alla saldatura e la progettazione dei contatti possono tutti rivelare danni superficiali o all’interfaccia non evidenti sul filo nudo.
Per questo motivo, i campioni per la qualifica devono essere sottoposti a tutte le effettive operazioni a valle, non limitandosi a un’ispezione del filo nudo. Definire controlli di accettazione che riflettano l’uso finale: risposta alla curvatura, coerenza dello sbrinamento, qualità della terminazione, continuità e qualsiasi test elettrico o meccanico pertinente definito dalla specifica del cavo. Una breve prova pilota lungo l’intero percorso è generalmente più informativa di un ampio test su filo nudo.
Un piano di controllo pratico per i produttori di cavi
Utilizzare la seguente sequenza durante l’introduzione di un cavo ultra-sottile Cavo CCAM monofiliare :
- Definire il diametro finale, la costruzione in rame rivestito, l’obiettivo di resistenza, il formato della bobina e l’uso a valle prima di ordinare i campioni.
- Eseguire una prova controllata di svolgimento e guida, documentando tensione, variazioni di velocità e posizioni delle rotture.
- Per i disegni interni, convalidare un programma conservativo per lo stampo e ispezionare dopo ogni fase critica.
- Avviare l'isolamento a velocità ridotta, quindi aumentare la velocità solo dopo che concentricità e continuità siano rimaste stabili.
- Far passare il materiale pilota attraverso la torcitura e la terminazione, quindi confrontare i guasti per bobina, posizione e condizione operativa.
- Convertire le impostazioni verificate in una checklist per la ricezione e l'avvio della linea destinata agli operatori.
Conclusione
Il collo di bottiglia più grande con gli ultra-sottili Cavo CCAM monofiliare raramente dipende da un’unica impostazione macchina. È piuttosto l’interazione tra un conduttore bimetallico fine e una catena di controlli meccanici, termici e di manipolazione. I produttori di cavi che qualificano l’intero percorso — anziché limitarsi a una scheda tecnica — possono identificare se il vincolo risiede nella tensione di svolgimento, nel programma di riduzione, nella protezione superficiale, nell’allineamento dell’estrusione o nella terminazione a valle. Questo approccio rende Cavo CCAM monofiliare la prova è più ripetibile e fornisce ai team acquisti, qualità e produzione una base comune per decidere se uno spessore ridotto è pronto per la produzione standard.


