 EN

Hvilke procesbottleneck vil kabelproducenter støde på, når de arbejder med ultra-tynde ccam-masseledninger?
Ultra-tynd CCAM-massiv ledning kan være attraktiv, når en kabelkonstruktion kræver en lettere leder, samtidig med at overfladen forbliver kobberklædt. Dog gør den samme konstruktion, der skaber denne kompromis, procesvinduet smallere, når diameteren falder. For en kabelprocesingeniør er spørgsmålet ikke blot, om CCAM-massiv ledning opfylder en nominel diameter eller modstandsmål. Det er, om afvikling, trækning, isolering, opvikling og afslutning alle kan foregå uden at overgangen mellem kobberklædt aluminium-magnesium bliver den svageste lenke.
Det mest nyttige udgangspunkt er at behandle meget tynde CCAM-massiv ledning som et proceskontrolprojekt frem for en kommoditetsudskiftning. Små ændringer i spænding, dødtilstand, varmehistorik eller spolehåndtering kan blive synlige som brud, ustabile dimensioner, overfladeskader eller inkonsekvent downstream-ydelse.
Hvorfor forstærker ultra-tynde dimensioner problemet
CCAM er en bimetallisk leder: Et kobberlag er metallurgisk bundet omkring en kerne af aluminium-magnesium-legering. Ved en større diameter kan en ledning tåle beskeden variation i spænding eller overfladebetingelser. Med ultra-tyn CCAM-massiv ledning , er der mindre tværsnitsreserve og mindre plads til, at en isoleret fejl kan forblive uskadelig. En ridse, en lokal område med højere hårdhed eller en ujævn reduktion kan hurtigt påvirke den næste proces.
Det betyder ikke, at hver enkelt fin dimension vil være svær. Det betyder, at kvalificeringen skal omfatte den faktiske kabelkonstruktion, udstyrsvejen og driftshastigheden. Offentliggjort forskning om flertrins-trukket kobberklædt aluminiumstråd har undersøgt både høj samlet arealreduktion og glødning, hvilket er en nyttig påmindelse om, at reduktionssekvens og termisk historie er afgørende for klædte ledere. Disse resultater bør lede en fabrikstest, men ikke erstatte den.
1. Afbindingsspænding og spolehåndtering bliver førsteordenskontroller
Den første flaskehals opstår ofte, inden lederen når en dyse eller en ekstruder. Ultra-tynd CCAM-massiv ledning har begrænset tolerance over for pludselig accelereret aftrækning, stramme viklinger, krydsede lag eller en spoleflange, der gnider mod ledningen. En produktionslinje kan virke stabil ved lav hastighed og derefter generere tilfældige brud, når hastigheden ændres eller en ny spoleparti tages i brug.
Indstil et kontrolleret spændingsinterval i stedet for at stole på en fast bremseindstilling. Tjek spolens viklekvalitet, flangeafstanden, vejlederens justering og dancerens respons samlet. Når brud opstår, gem de fejlbehæftede ender og registrer linjens tilstand; at gentage en prøve uden at bevare denne dokumentation omdanner normalt et retteligt håndteringsproblem til en vag materielle klage.
2. Trækning og dimensionering kan beskadige den belagte grænseflade
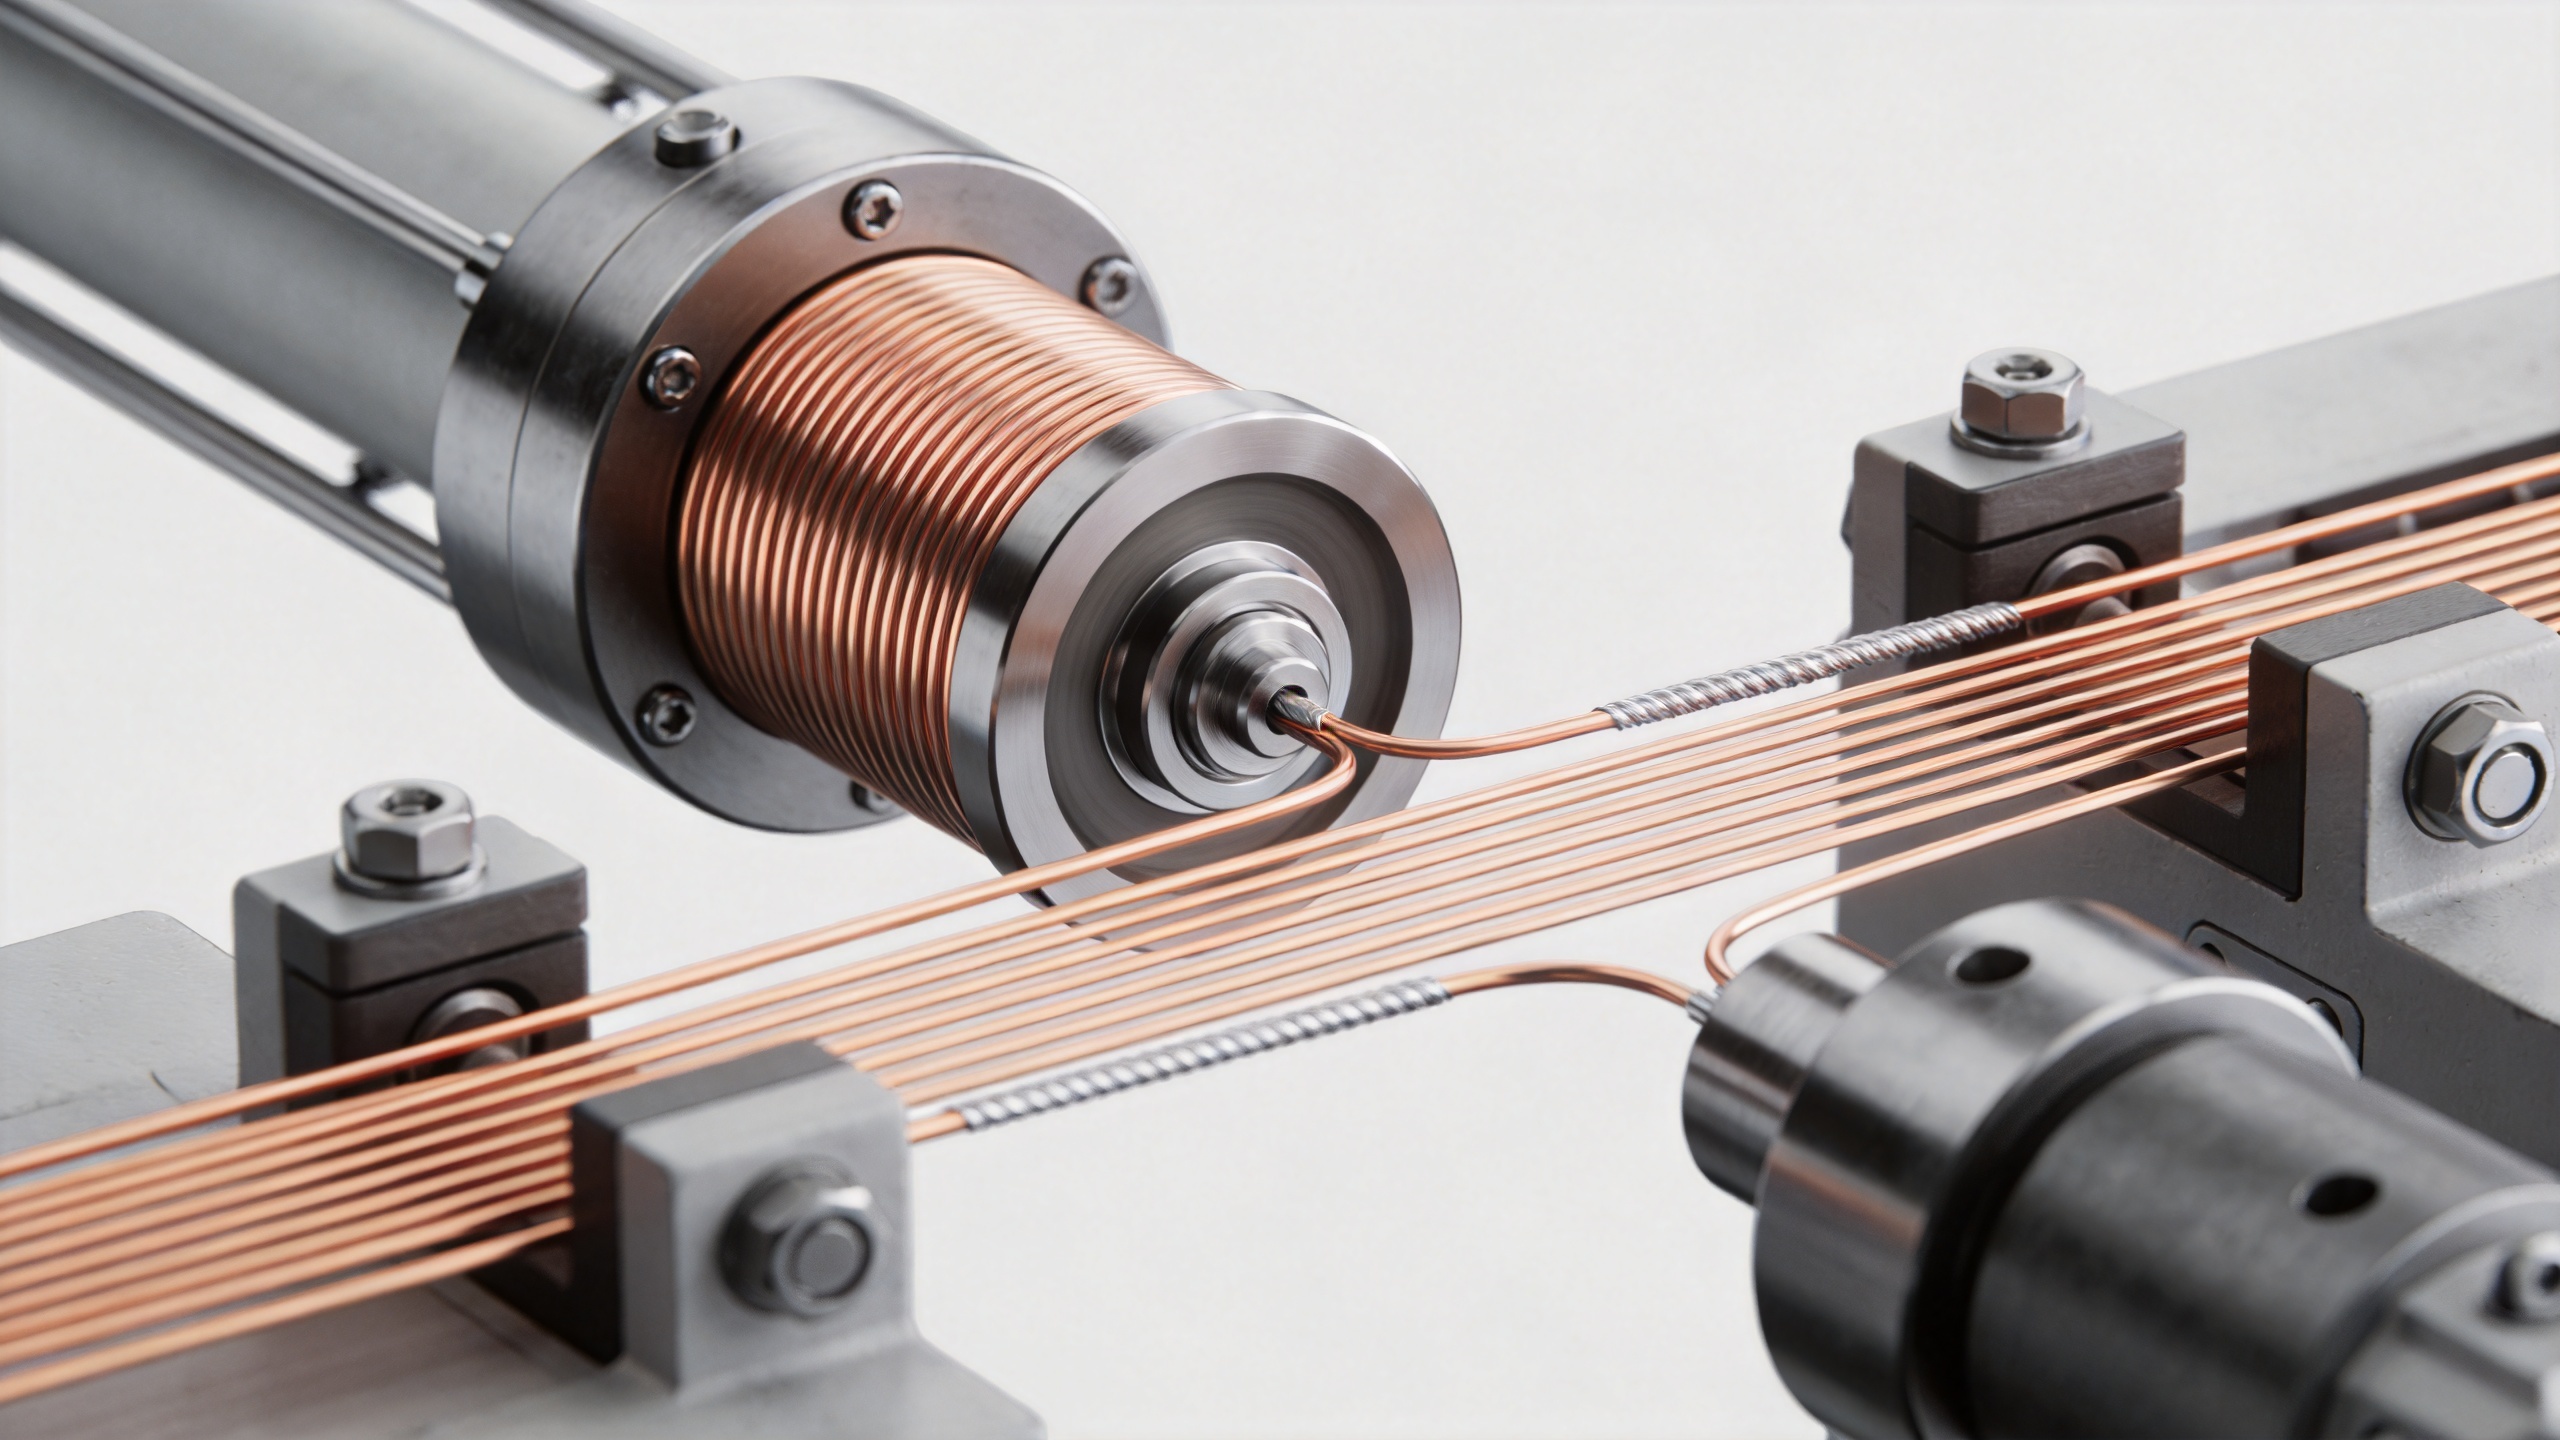
For producenter, der stadig reducerer diameteren internt, er dieskemaets udformning en central flaskehals. For stor reduktion pr. gennemløb, slidte diegeometrier, dårlig smøring eller en ustabil trækraft kan koncentrere spænding i en meget fin CCAM-massiv ledning kobberkapslen og aluminium-magnesium-kernen reagerer ikke nødvendigvis identisk på deformation. Derfor bør en proces, der virker for en homogen kobberleder, ikke antages at kunne overføres uændret.
Brug trinvis afprøvning til at sammenligne reduktionsfordeling, dies tilstand, smøremiddelrensning og linjetråk. Inspectér overfladekvaliteten og den færdige diameter efter hver væsentlig ændring. Hvis en proces kræver glødning, skal den godkendes i forhold til den specifikke ledertype og isoleringssekvens: termisk aflastning kan hjælpe med ét problem, mens en uegnet temperatur-tids-cyklus kan forværre et andet. Det praktiske mål er et stabilt procesvindue – ikke den mest aggressive reduktion på papiret.
3. Overfladeintegritet er sværere at beskytte og sværere at diagnosticere
Ved fin måling bliver ridser, kobberudsmøring, rester og overfladeændringer relateret til oxidation mere afgørende, fordi de kan påvirke elektrisk kontakt, belægningsklæbning eller brudmodstand. En fejl fundet efter, at isoleringen er påført, kan være dyr at spore tilbage til dens kilde.
Udvikl indkøbs- og procesinspektion med fokus på de forhold, der er afgørende for produktionslinjen: diameterens konsekvens, synlig overfladetilstand, vikleadfærd og prøveværdiens modstand i henhold til den gældende produktspecifikation. Hvor et fejlmønster gentager sig, skal prøver fra samme spoleposition og samme skift sammenlignes i stedet for at udregne gennemsnit af en blandet population. Dette er især relevant ved vurdering af ccaa tyndt tråd eller en anden lignende beskrevet kladet leder; termer og konstruktionsdetaljer skal bekræftes, inden procesgrænser kopieres mellem materialer.
4. Indstilling af isolering og ekstrusion har et smallere vindue
En ultra-tynd CCAM-massiv ledning kan være mere følsom over for vejledningsgnidning, smeltepres, centreringsnøjagtighed og trækspænding under isolering. En kabelbane kan vise ekscentrisk isolering eller lederens afvigelse, selv når lederens diameter ser nominal ud ved indkomstinspektion. I praksis bør lederens bane, værktøjets koncentricitet og synkroniseret hastighedsstyring have samme opmærksomhed som ekstruderens procesparametre.
Start med en kommissioneringsprofil med lavere risiko: kontroller, at vejledninger drejer frit, reducér unødvendige retningsskift, og opret en hastighedsopbygning, der ikke påvirker lederen skarpt. Mål koncentricitet og kontinuitet med planlagte mellemrum. Hvis udbyttet falder, adskil mekaniske symptomer fra termiske symptomer, inden flere indstillinger ændres samtidigt.
5. Stræning, afslutning og tilslutningsoperationer kan afsløre latent skade
Selv hvis isoleringen kører godt, kan senere behandling afsløre en grænsetilstand CCAM-massiv ledning parti eller opsætning. Drejespænding, bueradius, afisoleringsværktøjer, crimpkraft, loddemæssig påvirkning og kontaktudformning kan alle afsløre overflade- eller grænsefladeskader, som ikke var tydelige på den blotte ledning.
Af denne grund bør kvalifikationsprøver gennemgå de faktiske nedstrømsoperationer i stedet for at stoppe ved en inspektion af den blotte ledning. Indfør acceptkontroller, der afspejler det endelige brugsformål: buerespons, konsekvens af afisolering, termineringskvalitet, kontinuitet samt eventuelle relevante elektriske eller mekaniske tests, som er defineret i kabelspecifikationen. En kort pilotproduktion gennem hele ruten er normalt mere informativ end en omfattende købstest af blotte ledninger.
En praktisk kontrolplan for kabelproducenter
Brug følgende sekvens ved introduktion af en ultra-thin CCAM-massiv ledning :
- Definer den færdige diameter, kobberbelagte konstruktion, modstandsmål, spolformat og nedstrømsbrug, inden prøver bestilles.
- Udfør en kontrolleret aftræknings- og vejledningsprøve, og dokumentér spænding, hastighedsændringer og brudsteder.
- Til intern tegning: Valider en forsigtig diesplan og inspicer efter hver kritisk fase.
- Start med at isolere ved en begrænset hastighed, og øg derefter hastigheden kun, når koncentricitet og sammenhæng er stabile.
- Send prøvemateriale gennem stranding og afslutning, og sammenlign derefter fejl efter spole, position og driftsforhold.
- Konverter de beprøvede indstillinger til en kontrolliste for modtagelse og linjestart til operatører.
Konklusion
Den største flaskehals ved ultra-tynne CCAM-massiv ledning er sjældent én enkelt maskinindstilling. Det er snarere interaktionen mellem en fin bimetallisk leder og en række mekaniske, termiske og håndteringsrelaterede kontroller. Kabelfremstillere, der godkender hele produktionsruten – frem for kun et datablad – kan identificere, om begrænsningen ligger i udspændingsspændingen, reduktionsplanen, overfladebeskyttelsen, ekstrusionsjusteringen eller den nedstrøms placerede afslutning. Denne fremgangsmåde gør en CCAM-massiv ledning prøven er mere gentagelig og giver indkøbs-, kvalitets- og produktionsholdene et fælles grundlag for at afgøre, om en tynd vægtykkelse er klar til almindelig produktion.


